- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

স্পষ্টতা ইনজেকশন ছাঁচের জন্য কোন মোল্ডবেস এবং স্ট্যান্ডার্ড অংশের উপাদানগুলি অপরিহার্য?
নির্ভুল ইনজেকশন ছাঁচনির্মাণ গহ্বর এবং কোরের চেয়ে বেশি নির্ভর করে। ছাঁচের ভিত্তি কাঠামোগত কাঠামো সরবরাহ করে যা ছাঁচনির্মাণ ব্যবস্থাকে একত্রে ধরে রাখে, যখন মানক উপাদানগুলি প্রান্তিককরণ, আন্দোলন, অবস্থান এবং অংশ নির্গমন নিয়ন্ত্রণ করে। যদি এই উপাদানগুলি খারাপভাবে মেলে বা ভুলভাবে তৈরি হয়, তাহলে সমস্যা যেমন ফ্ল্যাশ, অসম পরিধান, অংশের মাত্রা অসামঞ্জস্যপূর্ণ, কঠিন ছাঁচ খোলা এবং অকাল টুলিং ব্যর্থতার মতো সমস্যা দেখা দিতে পারে। ডান নির্বাচনমোল্ডবেস এবং স্ট্যান্ডার্ড পার্টউপাদানগুলি তাই একটি নির্ভরযোগ্য ইনজেকশন ছাঁচ নির্মাণের একটি মৌলিক পদক্ষেপ।
একটি ভাল-ইঞ্জিনিয়ারযুক্ত ছাঁচ সমাবেশ উপযুক্ত প্লেট উপকরণ, সঠিক মেশিনিং, নির্ভরযোগ্য গাইডিং সিস্টেম, সঠিকভাবে নির্বাচিত ইজেক্টর উপাদান এবং সামঞ্জস্যপূর্ণ আনুষাঙ্গিকগুলিকে একত্রিত করে। প্রয়োজনীয় কনফিগারেশন ছাঁচের আকার, রজন বৈশিষ্ট্য, গহ্বরের বিন্যাস, ইনজেকশন চাপ, উত্পাদনের পরিমাণ এবং ইনজেকশন ছাঁচনির্মাণ মেশিনের বৈশিষ্ট্যগুলির সাথে পরিবর্তিত হয়।মোল্ডবার্গার মোল্ড ইন্ডাস্ট্রি কোং, লি.P20 ইস্পাত, 1.2311 গ্রেড ইস্পাত, SUJ2 গাইড উপাদান, এবং SKD61 ইজেক্টর পিনগুলি কভার করে প্রকাশিত স্পেসিফিকেশন সহ শিল্প অ্যাপ্লিকেশনের জন্য ছাঁচের বেস এবং নির্ভুল ছাঁচের উপাদান সরবরাহ করে। প্রতিটি উপাদানের ফাংশন এবং নির্বাচনের মানদণ্ড বোঝা ছাঁচ ডিজাইনার এবং ক্রয়কারী দলগুলিকে আরও সচেতন সিদ্ধান্ত নিতে সহায়তা করে।
সূচিপত্র
1. একটি স্থিতিশীল ইনজেকশন ছাঁচের জন্য কোন ছাঁচের বেস প্লেটগুলি অপরিহার্য?
2. কোন স্ট্যান্ডার্ড উপাদানগুলি সারিবদ্ধকরণ, আন্দোলন এবং ইজেকশন নিয়ন্ত্রণ করে?
3. কিভাবে উপকরণ, সহনশীলতা, এবং উত্পাদন গুণমান মূল্যায়ন করা উচিত?
একটি স্থিতিশীল ইনজেকশন ছাঁচ জন্য কি ছাঁচ বেস প্লেট অপরিহার্য?
একটি ছাঁচ ভিত্তি হল সমর্থনকারী কাঠামো যা গহ্বর, কোর, গাইডিং সিস্টেম, ইজেকশন মেকানিজম এবং অন্যান্য কার্যকরী উপাদানগুলিকে তাদের উদ্দেশ্যযুক্ত অবস্থানে ধরে রাখে। ইনজেকশন ছাঁচনির্মাণের সময়, সমাবেশটি ক্ল্যাম্পিং ফোর্স, ইনজেকশন চাপ, বারবার খোলা এবং বন্ধ করা এবং তাপীয় পরিবর্তনের শিকার হয়। বেস এই অপারেটিং অবস্থার অধীনে মাত্রিক স্থিতিশীলতা বজায় রাখা আবশ্যক. এমনকি যখন গহ্বর এবং কোর সঠিকভাবে মেশিন করা হয়েছে, অপর্যাপ্ত প্লেট অনমনীয়তা বা দুর্বল প্রান্তিককরণ চূড়ান্ত ঢালাই অংশকে প্রভাবিত করতে পারে।
প্লেট বিন্যাস ছাঁচ নকশা উপর নির্ভর করে. একটি প্রচলিত টু-প্লেট ছাঁচে সাধারণত একটি শীর্ষ ক্ল্যাম্পিং প্লেট, ক্যাভিটি প্লেট, কোর প্লেট, সাপোর্ট প্লেট, স্পেসার ব্লক, ইজেক্টর প্লেট এবং একটি নীচের ক্ল্যাম্পিং প্লেট অন্তর্ভুক্ত থাকে। আরও জটিল টুলিংয়ের জন্য স্লাইডার, লিফটার, হট রানার বা বিশেষ ইজেকশন ব্যবস্থার জন্য অতিরিক্ত প্লেট বা সন্নিবেশের প্রয়োজন হতে পারে। প্রতিটি প্লেটের একটি সংজ্ঞায়িত যান্ত্রিক ভূমিকা রয়েছে এবং এর মাত্রাগুলি কেবলমাত্র একটি নামমাত্র ছাঁচের আকারের রেফারেন্স দ্বারা নির্বাচিত না হয়ে ছাঁচ বিন্যাসের দ্বারা নির্ধারিত হওয়া উচিত।
কোন প্লেটগুলি প্রধান কাঠামোগত সমাবেশ গঠন করে?
একটি ছাঁচ ভিত্তি নির্দিষ্ট করার সময় নিম্নলিখিত উপাদানগুলি সাধারণত বিবেচনা করা হয়:
- শীর্ষ ক্ল্যাম্পিং প্লেট:ছাঁচের স্থির দিকটিকে ইনজেকশন ছাঁচনির্মাণ মেশিনের স্থির প্লেটেনের সাথে সংযুক্ত করে। এটি উপরের ছাঁচ সমাবেশের জন্য মাউন্টিং পৃষ্ঠ প্রদান করে এবং যেখানে প্রয়োজন সেখানে স্প্রু বুশিং মিটমাট করে।
- গহ্বর প্লেট:গহ্বর সন্নিবেশ সমর্থন করে বা সরাসরি গহ্বর যন্ত্র ধারণ করে। এর সমতলতা, বেধ এবং অনমনীয়তা ক্ল্যাম্পিংয়ের সময় গহ্বরের দিকটি কতটা ধারাবাহিকভাবে সমর্থিত হয় তা প্রভাবিত করে।
- মূল প্লেট:কোর ইনসার্ট বা কোর-ফর্মিং ফিচার ধরে রাখে। এটি পুনরাবৃত্ত উত্পাদন চক্র জুড়ে গহ্বর প্লেটের সাথে পরিকল্পিত সম্পর্ক বজায় রাখতে হবে।
- সমর্থন প্লেট:কোর-সাইড অ্যাসেম্বলিকে শক্তিশালী করে এবং ইনজেকশন চাপে নমন প্রতিরোধে সহায়তা করে। প্রয়োজনীয় বেধ এবং সমর্থন ব্যবস্থা প্রক্ষিপ্ত এলাকা, গহ্বর বিন্যাস, এবং প্রত্যাশিত ছাঁচনির্মাণ লোড উপর নির্ভর করে।
- স্পেসার ব্লক:ইজেক্টর সমাবেশ ভ্রমণের জন্য প্রয়োজনীয় স্থান তৈরি করুন। তাদের মাত্রা উপলব্ধ ইজেকশন স্ট্রোক নির্ধারণ করে এবং চলন্ত অংশগুলির জন্য পর্যাপ্ত ছাড়পত্রের অনুমতি দিতে হবে।
- ইজেক্টর রিটেইনার প্লেট এবং ইজেক্টর প্লেট:ইজেক্টর পিন, হাতা এবং অন্যান্য ইজেকশন উপাদানগুলি ধরে রাখুন এবং চালান। তাদের আন্দোলন সমান্তরাল এবং হস্তক্ষেপ থেকে মুক্ত থাকা উচিত।
- নীচের ক্ল্যাম্পিং প্লেট:ছাঁচের চলমান পাশকে চলমান প্লেটেনের সাথে সংযুক্ত করে এবং প্রয়োজনীয় মাউন্টিং এবং সমর্থন ইন্টারফেস প্রদান করে।
এই প্লেটগুলি একটি সংযুক্ত যান্ত্রিক সিস্টেম হিসাবে কাজ করে। উদাহরণস্বরূপ, একটি সমর্থন প্লেটের পুরুত্ব বাড়ানোর ফলে বিচ্যুতির প্রতিরোধের উন্নতি হতে পারে, তবে এটি সামগ্রিক ছাঁচের উচ্চতা এবং উপলব্ধ মেশিনের স্থানকেও প্রভাবিত করে। একইভাবে, স্পেসার ব্লকের উচ্চতা পরিবর্তন করা ইজেক্টর স্ট্রোক এবং রিটার্ন উপাদানগুলির জন্য উপলব্ধ রুমকে প্রভাবিত করতে পারে। একটি নকশা পর্যালোচনা তাই প্লেটের সম্পূর্ণ স্ট্যাক-আপ বিবেচনা করা উচিত, প্রতিটি প্লেটকে একটি স্বাধীন ক্রয় আইটেম হিসাবে বিবেচনা করা উচিত নয়।
কি উপাদান এবং কঠোরতা স্পেসিফিকেশন প্রাসঙ্গিক?
উপাদান নির্বাচন প্রতিটি প্লেটে স্থাপন করা যান্ত্রিক চাহিদা প্রতিফলিত করা উচিত. Moldburger Mold Industry Co., Ltd. থেকে প্রকাশিত ProSeries মোল্ড-বেস তথ্য P20 প্রাক-কঠিন ইস্পাত এবং 1.2311 গ্রেড ইস্পাতকে বেস উপাদান বিকল্প হিসাবে চিহ্নিত করে। তালিকাভুক্ত কঠোরতা হল 28 থেকে 32 HRC, প্রসার্য শক্তি 965 থেকে 1200 N/mm² এবং সর্বনিম্ন ফলন শক্তি 800 N/mm²। এই মানগুলি উল্লিখিত ProSeries কনফিগারেশনের মূল্যায়নের জন্য একটি রেফারেন্স প্রদান করে, তবে ক্রেতাদের অবশ্যই উপাদানের শংসাপত্র এবং সঠিক আদেশের জন্য প্রযোজ্য স্পেসিফিকেশন নিশ্চিত করতে হবে।
| কম্পোনেন্ট | প্রকাশিত উপাদান | প্রকাশিত কঠোরতা | তালিকাভুক্ত পৃষ্ঠ অবস্থা |
| ক্ল্যাম্পিং প্লেট A এবং B | P20/1.2311 | 28 থেকে 32 HRC | স্থল এবং পালিশ |
| সাপোর্ট প্লেট এস | 1045 কার্বন ইস্পাত | 18 থেকে 22 HRC | স্থল |
| ইজেক্টর হাউজিং সি এবং ডি | P20/1.2311 | 28 থেকে 32 HRC | স্থল |
| গাইড পিলার এবং বুশিং | SUJ2 বহনকারী ইস্পাত | 58 থেকে 62 HRC | শক্ত এবং মাটি |
| ইজেক্টর পিন | SKD61 / H13 টুল ইস্পাত | 48 থেকে 52 HRC | যথার্থ স্থল |
একটি সাধারণ-উদ্দেশ্য ছাঁচের জন্য, P20 প্রায়শই নির্বাচন করা হয় কারণ এটি মেশিনযোগ্যতা, পোলিশযোগ্যতা এবং যান্ত্রিক কর্মক্ষমতার একটি ব্যবহারিক ভারসাম্য সরবরাহ করে। উচ্চ চাপের টুলিংয়ের জন্য একটি ভিন্ন ইস্পাত গ্রেড বা আরও যথেষ্ট সমর্থন ব্যবস্থার প্রয়োজন হতে পারে। উপাদান পছন্দ এছাড়াও ছাঁচনির্মাণ রজন জন্য অ্যাকাউন্ট করা উচিত. গ্লাস-ফাইবার-রিইনফোর্সড প্লাস্টিক, উদাহরণস্বরূপ, ছাঁচের পৃষ্ঠ এবং চলমান উপাদানগুলিতে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান বাড়াতে পারে। ক্ষয়কারী বা আর্দ্রতা-সংবেদনশীল প্রক্রিয়াকরণ পরিবেশ নির্বাচিত এলাকায় ক্ষয়-প্রতিরোধী উপকরণের জন্য কল করতে পারে।
কিভাবে ছাঁচ-বেস মাত্রা মেশিনের সাথে মিলিত হওয়া উচিত?
শারীরিক সামঞ্জস্য বস্তুগত মানের মতোই গুরুত্বপূর্ণ। একটি ছাঁচের ভিত্তি অবশ্যই মেশিনের প্লেটেন মাত্রা এবং টাই-বারের ব্যবধানের মধ্যে ফিট হতে হবে, যখন এটির লোকেটিং রিং, মাউন্টিং হোল, সামগ্রিক উচ্চতা এবং ইজেক্টর ইন্টারফেস অবশ্যই মেশিনের স্পেসিফিকেশনের সাথে মিলবে। ছাঁচ ডিজাইনারকে উপলব্ধ দিনের আলো, সর্বাধিক খোলার স্ট্রোক, ন্যূনতম ছাঁচের পুরুত্ব এবং মেশিনের ক্ল্যাম্পিং ক্ষমতা বিবেচনা করতে হবে।
ProSeries প্রকাশিত সাইজ ম্যাট্রিক্স পাঁচটি রেফারেন্স কনফিগারেশন প্রদান করে। নীচের পরিসংখ্যানগুলি তালিকাভুক্ত প্লেটের মাত্রা এবং সামগ্রিক উচ্চতা বর্ণনা করে, প্রতিটি কাস্টমাইজড ছাঁচ বেসের জন্য একটি সর্বজনীন আকার পরিসীমা নয়।
| বেস আকার | একটি প্লেট বেধ | বি প্লেটের বেধ | এস প্লেটের বেধ | সামগ্রিক উচ্চতা |
| 1515 | 50 মিমি | 50 মিমি | 25 মিমি | 146 মিমি |
| 2020 | 60 মিমি | 60 মিমি | 30 মিমি | 181 মিমি |
| 2525 | 70 মিমি | 70 মিমি | 35 মিমি | 216 মিমি |
| 3030 | 80 মিমি | 80 মিমি | 40 মিমি | 251 মিমি |
| 3535 | 90 মিমি | 90 মিমি | 45 মিমি | 286 মিমি |
একটি উদ্ধৃতি পর্যালোচনা করার সময়, আমাদের প্রকৌশল দল ছাঁচ অঙ্কন, মেশিন মডেল, রজন তথ্য, গহ্বর বিন্যাস, এবং প্রত্যাশিত উত্পাদন ভলিউম গ্রহণ করা উচিত. এই বিবরণগুলি একটি আদর্শ কনফিগারেশন উপযুক্ত কিনা বা প্লেটের বেধ, সমর্থন অবস্থান, কুলিং লেআউট, বা মাউন্টিং বিশদ পরিবর্তনের প্রয়োজন কিনা তা নির্ধারণ করতে সহায়তা করে। মোল্ডবার্গার মোল্ড ইন্ডাস্ট্রি কো., লিমিটেড ইনজেকশন ছাঁচনির্মাণ অ্যাপ্লিকেশনগুলির জন্য ছাঁচ-বেস বিকল্প সরবরাহ করে এবং ক্রেতাদের উত্পাদন শুরু হওয়ার আগে চূড়ান্ত অঙ্কন এবং উপাদানের সময়সূচী নিশ্চিত করা উচিত।
কোন স্ট্যান্ডার্ড উপাদানগুলি সারিবদ্ধকরণ, আন্দোলন এবং ইজেকশন নিয়ন্ত্রণ করে?
স্ট্যান্ডার্ড উপাদানগুলি প্রায়শই প্রধান ছাঁচ প্লেটের চেয়ে ছোট হয়, তবে পুনরাবৃত্তিযোগ্যতার উপর তাদের প্রভাব যথেষ্ট। তারা খোলার এবং বন্ধ করার আন্দোলনকে গাইড করে, উদ্দেশ্যমূলক সম্পর্কের মধ্যে ছাঁচের অর্ধেক রাখে, ছাঁচে তৈরি পণ্যটি ছেড়ে দেয় এবং চলমান সমাবেশগুলিকে অবাঞ্ছিত স্থানচ্যুতি থেকে রক্ষা করে। একটি ছাঁচের একটি অনমনীয় ভিত্তি এবং সঠিকভাবে মেশিনযুক্ত গহ্বর থাকতে পারে যখন এখনও অসামঞ্জস্যপূর্ণ অংশ তৈরি করে যদি এর গাইডিং বা ইজেকশন উপাদানগুলি ভুলভাবে নির্দিষ্ট করা থাকে।
স্ট্যান্ডার্ড উপাদান নির্বাচন ছাঁচ আন্দোলন এবং কার্যকরী প্রয়োজনীয়তা সঙ্গে শুরু করা উচিত. একটি সাধারণ দুই-প্লেট ছাঁচ একটি প্রচলিত গাইড পিলার এবং ইজেক্টর পিনের সাথে বুশিং ব্যবস্থা ব্যবহার করতে পারে। গভীর পাঁজর, নলাকার বৈশিষ্ট্য, আন্ডারকাট বা সূক্ষ্ম প্রসাধনী পৃষ্ঠের ছাঁচে ইজেক্টর হাতা, লিফটার, পরিধান প্লেট বা অতিরিক্ত গাইডিং এবং লকিং উপাদানের প্রয়োজন হতে পারে। ছাঁচ ডিজাইনের সময় এই উপাদানগুলির সংখ্যা এবং বিন্যাস নির্ধারণ করা উচিত।
গাইড পিলার এবং গাইড বুশিং কেন অপরিহার্য?
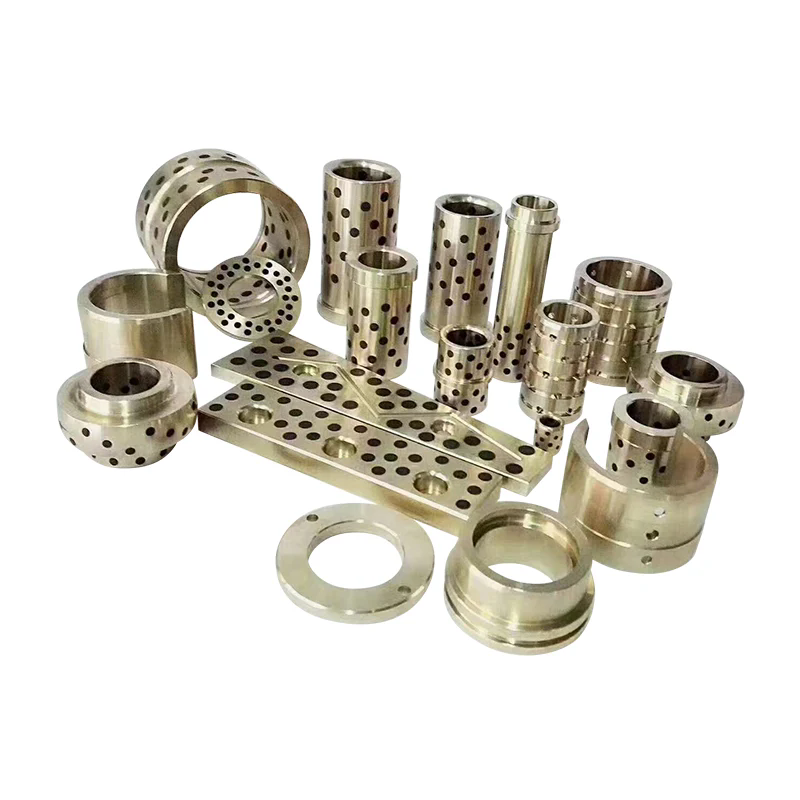
গাইড পিলার এবং গাইড বুশিংগুলি খোলার এবং বন্ধ করার সময় চলমান এবং স্থির ছাঁচের অর্ধেকগুলির আপেক্ষিক অবস্থান নিয়ন্ত্রণ করে। তাদের উদ্দেশ্য হল গহ্বর এবং মূল মিলনের আগে সমাবেশকে সঠিক অবস্থানে নিয়ে যাওয়া। সঠিক নির্দেশিকা অসম যোগাযোগ কমাতে, বিভাজন পৃষ্ঠগুলিকে রক্ষা করতে এবং অনেকগুলি ছাঁচনির্মাণ চক্রে পুনরাবৃত্তিযোগ্য প্রান্তিককরণ বজায় রাখতে সহায়তা করে।
একটি সাধারণ গাইড সিস্টেমের মধ্যে রয়েছে ছাঁচের একপাশে শক্ত স্তম্ভ স্থাপন করা এবং অন্য দিকে স্থাপিত মানানসই বুশিং। দুটি উপাদানের মধ্যে ফিট অত্যধিক পার্শ্বীয় খেলা সীমিত করার সময় মসৃণ চলাচলের অনুমতি দিতে হবে। একটি ক্লিয়ারেন্স যেটি খুব বড় তা অবাঞ্ছিত চলাচলের অনুমতি দিতে পারে এবং বিভ্রান্তির ঝুঁকি বাড়াতে পারে। খুব আঁটসাঁট একটি ফিট ঘর্ষণ, তাপ উত্পাদন, স্কোরিং বা খিঁচুনি হতে পারে, বিশেষত যখন তৈলাক্তকরণ অপর্যাপ্ত হয় বা ছাঁচটি দূষণের সংস্পর্শে আসে।
প্রকাশিত ProSeries স্পেসিফিকেশন গাইড পিলার এবং বুশিংয়ের জন্য SUJ2 বিয়ারিং ইস্পাত চিহ্নিত করে, যার কঠোরতা 58 থেকে 62 HRC এবং একটি শক্ত এবং গ্রাউন্ড ফিনিস। এটি তালিকাভুক্ত কনফিগারেশনের জন্য একটি অর্থপূর্ণ উপাদান এবং কঠোরতা রেফারেন্স। যাইহোক, ক্রেতাদের প্রকৃত স্তম্ভের ব্যাস, কাজের দৈর্ঘ্য, বুশিং দৈর্ঘ্য, ফিট ক্লাস, পৃষ্ঠের রুক্ষতা, তৈলাক্তকরণ বিন্যাস এবং উপাদান অঙ্কনের মাত্রিক সহনশীলতা পরীক্ষা করা উচিত।
গাইড সিস্টেমগুলি ছাঁচের আকার এবং ওজনের চারপাশে ডিজাইন করা উচিত। অসম লোডিং পরিচালনা করতে বড় ছাঁচগুলিতে অতিরিক্ত গাইড উপাদান বা সম্পূরক প্রান্তিককরণ বৈশিষ্ট্যগুলির প্রয়োজন হতে পারে। সাইড অ্যাকশন সহ ছাঁচগুলিতে, ডিজাইনারকে অবশ্যই নিশ্চিত করতে হবে যে গাইড পিলার, অ্যাঙ্গেল পিন, স্লাইডার এবং লকিং ব্লকগুলি খোলার ক্রম চলাকালীন হস্তক্ষেপ না করে। নির্ধারিত ছাঁচ রক্ষণাবেক্ষণের সময় পরিধান এবং তৈলাক্তকরণ অবস্থার জন্য গাইডিং সিস্টেমটি পরিদর্শন করা উচিত।
কিভাবে ইজেক্টর পিন এবং হাতা অংশ রিলিজ প্রভাবিত করে?
ইজেকশন সিস্টেম শীতল এবং ছাঁচ খোলার পরে মূল থেকে ছাঁচে তৈরি উপাদানটিকে সরিয়ে দেয়। ইজেক্টর পিনগুলি সাধারণত অংশের উপযুক্ত জায়গাগুলির বিরুদ্ধে ধাক্কা দেওয়ার জন্য ব্যবহৃত হয়, যখন ইজেক্টর হাতা নলাকার বস বা কোর পিনের চারপাশে দরকারী যেখানে আশেপাশের যোগাযোগের পৃষ্ঠের প্রয়োজন হয়। পছন্দ অংশ জ্যামিতি, প্রাচীর বেধ, খসড়া কোণ, উপাদান সংকোচন, এবং গ্রহণযোগ্য ইজেকশন চিহ্ন অবস্থানের উপর নির্ভর করে।
ইজেক্টর পিন বসানো একটি ডিজাইনের সিদ্ধান্ত, কেবল পিনগুলি সমানভাবে বিতরণ করার বিষয় নয়। দৃশ্যমান চিহ্ন, বিকৃতি বা স্ট্রেস সাদা না রেখে ইজেকশন লোড সহ্য করতে পারে এমন এলাকায় বল প্রয়োগ করা উচিত। পাতলা দেয়াল এবং সরু পাঁজরের জন্য পুরু কাঠামোগত অংশ থেকে আলাদা ইজেকশন ব্যবস্থার প্রয়োজন হতে পারে। যদি অংশটি কোরটিকে শক্তভাবে আঁকড়ে ধরে থাকে, তবে ডিজাইনারকে কিছু ভারী লোড করা পিনের উপর নির্ভর না করে কার্যকরী ইজেকশন এলাকা বাড়ানো বা খসড়া এবং পৃষ্ঠের ফিনিস সংশোধন করতে হতে পারে।
ইজেক্টর পিনগুলি অবশ্যই সোজা, সঠিকভাবে লাগানো এবং যথেষ্ট সমর্থিত হতে হবে। অত্যধিক অসমর্থিত দৈর্ঘ্য নমনের ঝুঁকি বাড়াতে পারে। ভুল পিনের উচ্চতা সাক্ষী চিহ্ন বা অসম প্রকাশ তৈরি করতে পারে, যখন দুর্বল প্রান্তিককরণ পিনটিকে তার গর্তের সাথে ঘষতে পারে। ইজেক্টর হাতাগুলির ঘনত্ব এবং চলমান ক্লিয়ারেন্সের প্রতি একই মনোযোগ প্রয়োজন কারণ এগুলি একটি মূল পিনের চারপাশে কাজ করে এবং ইজেকশনের সময় পার্শ্ব লোডের সংস্পর্শে আসতে পারে।
প্রকাশিত ProSeries কনফিগারেশনের জন্য, তালিকাভুক্ত ইজেক্টর পিন উপাদান হল SKD61 H13 টুল স্টিল, যার কঠোরতা 48 থেকে 52 HRC এবং একটি নির্ভুল-গ্রাউন্ড ফিনিস। প্রতিটি ইজেক্টর পিন বা হাতা একই গ্রেড ব্যবহার করে এমন অনুমান না করে এই স্পেসিফিকেশনটিকে উল্লিখিত পণ্য কনফিগারেশনের জন্য একটি রেফারেন্স হিসাবে বিবেচনা করা উচিত। ক্রেতাদের ব্যাস, দৈর্ঘ্য, মাথার শৈলী, টিপের জ্যামিতি, কঠোরতা এবং আবেদনের জন্য প্রয়োজনীয় কোনো বিশেষ আবরণ বা পৃষ্ঠের চিকিত্সা নিশ্চিত করতে হবে।
অন্য কোন উপাদান ছাঁচ আন্দোলন সিস্টেম সম্পূর্ণ?
নির্ভরযোগ্য ছাঁচ অপারেশন অর্জনের জন্য বেশ কিছু অতিরিক্ত উপাদানের প্রয়োজন হতে পারে। তাদের ব্যবহার ছাঁচ স্থাপত্য এবং ছাঁচে তৈরি পণ্যের ধরনের উপর নির্ভর করে।
- রিটার্ন পিন:ছাঁচ বন্ধ হওয়ার সাথে সাথে ইজেক্টর সমাবেশটিকে তার আসল অবস্থানে ফিরিয়ে আনতে সহায়তা করুন। তাদের দৈর্ঘ্য এবং যোগাযোগ বিন্যাস ইজেক্টর প্লেট নকশা উপযুক্ত হতে হবে।
- স্প্রিংস:নির্বাচিত প্রক্রিয়ায় রিটার্ন ফোর্স বা নিয়ন্ত্রিত আন্দোলন প্রদান করুন। বসন্ত নির্বাচন কাজের লোড, কম্প্রেশন পরিসীমা, ক্লান্তি জীবন, অপারেটিং তাপমাত্রা এবং উপলব্ধ ইনস্টলেশন স্থান বিবেচনা করা উচিত।
- রিং সনাক্তকরণ:ইনজেকশন মেশিনের অগ্রভাগ এবং লোকেটিং খোলার সাপেক্ষে ছাঁচের অবস্থান। এর মাত্রা অবশ্যই মেশিন ইন্টারফেস এবং ছাঁচের স্প্রু বিন্যাসের সাথে মেলে।
- স্প্রু বুশিং:ছাঁচ রানার সিস্টেমে মেশিনের অগ্রভাগ থেকে গলিত প্লাস্টিকের প্রবেশ পথ প্রদান করে। অগ্রভাগের ব্যাসার্ধ, ছিদ্রের মাত্রা এবং বসার জ্যামিতি সামঞ্জস্যপূর্ণ হতে হবে।
- প্লেট পরুন:স্লাইডার এবং অন্যান্য চলমান ছাঁচ প্রক্রিয়ার মতো এলাকায় স্লাইডিং যোগাযোগের পৃষ্ঠগুলিকে রক্ষা করুন। পরিধান একটি অগ্রহণযোগ্য স্তরে পৌঁছে গেলে এগুলি প্রতিস্থাপন করা যেতে পারে, আরও ব্যয়বহুল ছাঁচের কাঠামো রক্ষা করতে সহায়তা করে।
- গাইড আনুষাঙ্গিক:নির্দিষ্ট ছাঁচ লেআউটের জন্য অতিরিক্ত গাইড, স্টপ এবং প্রান্তিককরণ উপাদান অন্তর্ভুক্ত থাকতে পারে। সঠিক কনফিগারেশন অনুমোদিত ছাঁচ অঙ্কন অনুসরণ করা উচিত.
- তালা এবং সীমা উপাদান:ছাঁচ আন্দোলনের নির্বাচিত পর্যায়গুলি নিয়ন্ত্রণ করুন বা তাদের প্রয়োজন এমন ডিজাইনগুলিতে অবস্থানের ফাংশন প্রদান করুন।
- সীল এবং প্লাগ:সাপোর্ট কুলিং চ্যানেল এবং তরল সার্কিট প্রয়োজনীয়তা যেখানে ছাঁচ নকশা দ্বারা নির্দিষ্ট করা হয়. তাদের উপাদান এবং চাপ রেটিং অপারেটিং অবস্থার জন্য উপযুক্ত হতে হবে.
প্রতিটি ছাঁচ এই তালিকার প্রতিটি উপাদান প্রয়োজন হয় না. উদাহরণস্বরূপ, একটি বেসিক ছাঁচের জন্য লিফটার বা জটিল লকিং ব্লকের প্রয়োজন নাও হতে পারে, যখন পাশের আন্ডারকাট সহ একটি ছাঁচ তার চলাচলের ক্রম সম্পূর্ণ করার জন্য স্লাইডার, অ্যাঙ্গেল পিন এবং পরিধান প্লেটের উপর নির্ভর করতে পারে। উপাদান তালিকাটি ছাঁচ সমাবেশ অঙ্কন এবং উপকরণের বিল থেকে তৈরি করা উচিত, প্রতিটি অংশে একটি স্পষ্ট ফাংশন এবং রেফারেন্স নম্বর বরাদ্দ করা উচিত।
মোল্ডবার্গার মোল্ড ইন্ডাস্ট্রি কো., লিমিটেড এর ছাঁচের উপাদানের বিভাগগুলির মধ্যে গাইড পিলার এবং পরিধান প্লেট, গাইড এবং অন্যান্য ছাঁচের জিনিসপত্র এবং ইজেক্টর পিন এবং ইজেক্টর হাতা তালিকাভুক্ত করে। এই অংশগুলি সোর্স করার সময়, আমাদের ক্রয় স্পেসিফিকেশন উপাদানের ধরন, অঙ্কন নম্বর, উপাদান, কঠোরতা, মাত্রা, পৃষ্ঠ চিকিত্সা, এবং পরিমাণ সনাক্ত করা উচিত। এটি দৃশ্যত অনুরূপ উপাদানগুলির মধ্যে অস্পষ্টতা হ্রাস করে যার বিভিন্ন কার্যকরী প্রয়োজনীয়তা থাকতে পারে।
কিভাবে উপকরণ, সহনশীলতা, এবং উত্পাদন গুণমান মূল্যায়ন করা উচিত?
নির্ভুলতা একটি উপাদানের নাম বা শুধুমাত্র একটি মেশিন তালিকা দ্বারা প্রতিষ্ঠিত হয় না. এটি ডিজাইনের প্রয়োজনীয়তা, কাঁচামালের অবস্থা, মেশিনিং প্রক্রিয়া, তাপ চিকিত্সা, নাকাল, সমাবেশ এবং পরিদর্শনের মধ্যে একটি নিয়ন্ত্রিত সম্পর্কের ফলাফল। একটি উপাদান তার নামমাত্র মাত্রা পূরণ করতে পারে তবে তার সমতলতা, সমান্তরালতা, ঘনত্ব, কঠোরতা, বা পৃষ্ঠের ফিনিস প্রয়োগের জন্য অনুপযুক্ত হলে খারাপভাবে কাজ করে। ক্রেতাদের তাই পণ্যের স্পেসিফিকেশনের পাশাপাশি উত্পাদন এবং পরিদর্শন প্রয়োজনীয়তাগুলি মূল্যায়ন করা উচিত।
কিভাবে ইস্পাত গ্রেড উপাদান ফাংশন মিলিত করা উচিত?
বিভিন্ন ছাঁচ উপাদান যান্ত্রিক চাপ এবং পরিধান বিভিন্ন ফর্ম অভিজ্ঞতা. একটি বড় প্লেটকে অবশ্যই কাঠামোগত সহায়তা প্রদান করতে হবে এবং এর জ্যামিতি বজায় রাখতে হবে। একটি গাইড পিলার বারবার স্লাইডিং যোগাযোগ অনুভব করে। একটি ইজেক্টর পিন সংকোচনকারী বল, ঘর্ষণ এবং বারবার আন্দোলনের সংস্পর্শে আসে। প্রতিটি উপাদানের জন্য একটি উপাদান নির্বাচন করা এই বিভিন্ন অপারেটিং শর্ত উপেক্ষা করবে।
মোল্ডবার্গার মোল্ড ইন্ডাস্ট্রি কোং, লি. দ্বারা প্রকাশিত পণ্যের তথ্য P20, 4140, H13, স্টেইনলেস স্টীল এবং S7 সহ মোল্ড-বেস অ্যাপ্লিকেশনের জন্য বেশ কিছু স্টিলের বিকল্প চিহ্নিত করে। তালিকাভুক্ত বর্ণনাগুলি P20-কে সাধারণ-উদ্দেশ্যের ছাঁচ প্রয়োগ এবং ভাল যন্ত্রের সাথে যুক্ত করে, শক্তি এবং বলিষ্ঠতার সাথে 4140, তাপ প্রতিরোধের সাথে H13, জারা প্রতিরোধের সাথে স্টেইনলেস স্টিল এবং প্রভাব প্রতিরোধের সাথে S7। এগুলি নির্বাচনের রেফারেন্স, বিনিময়যোগ্য গ্যারান্টি নয়। সঠিক গ্রেড উপাদান, রজন, প্রক্রিয়াকরণ তাপমাত্রা, প্রত্যাশিত পরিধান এবং রক্ষণাবেক্ষণের প্রয়োজনীয়তার উপর নির্ভর করে।
উদাহরণস্বরূপ, P20 অনেক সাধারণ-উদ্দেশ্য প্লেটের জন্য উপযুক্ত হতে পারে, যখন H13 প্রায়শই বিবেচনা করা হয় যেখানে উচ্চ তাপীয় চাহিদা বা নির্দিষ্ট পরিধানের শর্ত এটির ব্যবহারের ন্যায্যতা দেয়। একটি স্টেইনলেস গ্রেড অ্যাপ্লিকেশনগুলিতে প্রাসঙ্গিক হতে পারে যেখানে জারা প্রতিরোধের গুরুত্বপূর্ণ, তবে সঠিক গ্রেড এবং তাপ চিকিত্সার এখনও নিশ্চিতকরণ প্রয়োজন। ক্রেতাকে প্লেটের ভিত্তি উপাদান এবং সন্নিবেশ, গাইড উপাদান, ইজেক্টর এবং পরিধানের উপাদানগুলির জন্য ব্যবহৃত উপকরণগুলির মধ্যে পার্থক্য করতে হবে।
তাপ চিকিত্সা আরেকটি গুরুত্বপূর্ণ বিবেচনা। কঠোরতা ইন্ডেন্টেশন এবং পরিধানের প্রতিরোধকে প্রভাবিত করে, কিন্তু কঠোরতা একাই বলিষ্ঠতা, মাত্রিক স্থিতিশীলতা বা ক্র্যাকিংয়ের প্রতিরোধকে বর্ণনা করে না। যদি একটি উপাদান রুক্ষ মেশিনিং পরে শক্ত হয়, উত্পাদন পরিকল্পনা সম্ভাব্য বিকৃতি এবং ফিনিস নাকাল জন্য প্রয়োজন জন্য অ্যাকাউন্ট করা উচিত. ঘনিষ্ঠ ফিট প্রয়োজন উপাদানগুলির জন্য, পরিদর্শন শুধুমাত্র তাদের আগে নয়, চূড়ান্ত মেশিনিং এবং তাপ চিকিত্সার পর্যায়গুলির পরে সঞ্চালিত হওয়া উচিত।
কোন মাত্রিক সহনশীলতা সবচেয়ে ঘনিষ্ঠ মনোযোগ প্রাপ্য?
ছাঁচ আঁকার প্রতিটি মাত্রা একই কার্যকরী গুরুত্ব নেই। একটি প্লেটের সামগ্রিক দৈর্ঘ্য এবং প্রস্থ তুলনামূলকভাবে বিস্তৃত সহনশীলতা থাকতে পারে, যখন গাইড হোল, বৈশিষ্ট্যগুলি সনাক্ত করা, পকেট ঢোকানো এবং স্লাইডিং ইন্টারফেসের জন্য অনেক কাছাকাছি নিয়ন্ত্রণের প্রয়োজন হতে পারে। একটি দরকারী পরিদর্শন পরিকল্পনা সমালোচনামূলক-থেকে-ফাংশন মাত্রা চিহ্নিত করে এবং কীভাবে সেগুলি পরিমাপ করা হবে তা সংজ্ঞায়িত করে।
মনোযোগের প্রয়োজন সাধারণ ক্ষেত্রগুলির মধ্যে রয়েছে:
- প্লেট সমতলতা এবং সমান্তরালতা:কীভাবে ছাঁচ বন্ধ হয় এবং কীভাবে ক্ল্যাম্পিং লোডগুলি সমাবেশ জুড়ে বিতরণ করা হয় তা প্রভাবিত করুন।
- গাইড গর্ত অবস্থান:গাইড সিস্টেম এবং গহ্বর এবং মূল প্লেটের মধ্যে সম্পর্ক নির্ধারণ করে।
- গাইড পিলার ব্যাস এবং সোজাতা:চলমান ফিট, ঘর্ষণ, এবং পুনরাবৃত্তিযোগ্য প্রান্তিককরণ প্রভাবিত করে।
- পকেটের মাত্রা সন্নিবেশ করান:গহ্বর এবং মূল সন্নিবেশ সঠিকভাবে অবস্থিত এবং ধরে রাখা যাবে কিনা তা নির্ধারণ করুন।
- ইজেক্টর গর্ত অবস্থান এবং ব্যাস:পিন নড়াচড়া এবং ঘষা বা খিঁচুনি হওয়ার ঝুঁকিকে প্রভাবিত করে।
- বিভাজন পৃষ্ঠের অবস্থা:ছাঁচ বন্ধ করা এবং দুর্বল যোগাযোগ বা ক্ষতির কারণে ফ্ল্যাশের ঝুঁকিকে প্রভাবিত করে।
- মাউন্ট এবং লোকেটিং বৈশিষ্ট্য:ইনজেকশন মেশিন এবং অনুমোদিত ছাঁচ নকশা মিলতে হবে।
ProSeries ছাঁচ-বেস পৃষ্ঠাটি প্লেট এবং উপাদানগুলির জন্য CNC মেশিনিং তালিকাভুক্ত করে এবং সঠিক প্রান্তিককরণ এবং ফিট করার উদ্দেশ্যে উত্পাদন পদ্ধতির বর্ণনা দেয়। একটি পৃথক ছাঁচ তৈরির স্পেসিফিকেশন পৃষ্ঠায় 150 মিমি বাই 150 মিমি থেকে 600 মিমি বাই 600 মিমি, Ra 0.4 মাইক্রোমিটারের একটি স্ট্যান্ডার্ড সারফেস ফিনিস এবং জটিল মাত্রায় প্লাস বা বিয়োগ 0.01 মিমি সহনশীলতা একটি স্ট্যান্ডার্ড আকারের রেঞ্জ তালিকাভুক্ত করা হয়েছে। এই পরিসংখ্যানগুলি সেই প্রকাশিত স্পেসিফিকেশনের অন্তর্গত এবং প্রতিটি ছাঁচ-বেস সিরিজ বা পৃথক উপাদানগুলিতে স্বয়ংক্রিয়ভাবে প্রয়োগ করা উচিত নয়।
আরেকটি ইনজেকশন ছাঁচ বেস পৃষ্ঠা স্ট্যান্ডার্ড আকার, পৃষ্ঠ ফিনিস তথ্য, এবং মডেল সিরিজের একটি ভিন্ন সেট তালিকাভুক্ত করে। যেহেতু প্রকাশিত পণ্য পৃষ্ঠাগুলি বিভিন্ন কনফিগারেশন বর্ণনা করতে পারে, ক্রেতাদের নির্বাচিত মডেলের জন্য একটি একত্রিত অঙ্কন এবং স্পেসিফিকেশন শীট অনুরোধ করা উচিত। চূড়ান্ত উদ্ধৃতিটি প্রতিটি সমালোচনামূলক মাত্রায় কোন সহনশীলতা প্রযোজ্য, কীভাবে পৃষ্ঠের রুক্ষতা পরিমাপ করা হয় এবং অর্ডারের সাথে পরিদর্শন রেকর্ড সরবরাহ করা হয় কিনা তা উল্লেখ করা উচিত।
কোন উত্পাদন এবং পরিদর্শন প্রক্রিয়া পুনরাবৃত্তিযোগ্যতা সমর্থন করে?
মেশিনিং ক্ষমতা তখনই প্রাসঙ্গিক যখন এটি ছাঁচ ডিজাইনের প্রয়োজনীয় মাত্রা এবং বৈশিষ্ট্যগুলির সাথে সংযুক্ত থাকে। CNC মিলিং এবং ড্রিলিং প্লেট প্রোফাইল, গর্ত, পকেট, এবং মাউন্ট বৈশিষ্ট্য উত্পাদন করতে ব্যবহৃত হয়। যথার্থ নাকাল সমতলতা, সমান্তরালতা এবং পৃষ্ঠের অবস্থা উন্নত করতে পারে। ওয়্যার ইডিএম প্রোফাইল বা বৈশিষ্ট্যগুলির জন্য ব্যবহার করা যেতে পারে যা প্রচলিত কাটিয়া দ্বারা উত্পাদন করা কঠিন। নির্দিষ্ট কঠোরতা অর্জনের জন্য তাপ চিকিত্সার প্রয়োজন হতে পারে, যখন মাত্রিক পরিদর্শন শেষ অংশটি অঙ্কনের সাথে সামঞ্জস্যপূর্ণ কিনা তা যাচাই করে।
মোল্ডবার্গার মোল্ড ইন্ডাস্ট্রি কোং, লি.-এর কোম্পানি প্রোফাইল মাকিনো, দাওয়েই এবং FANUC থেকে CNC মেশিন, মাকিনো এবং সোডিকের বৈদ্যুতিক ডিসচার্জ মেশিন, স্লো ওয়্যার-ফিডিং মেশিন, ওকামোটো গ্রাইন্ডার, লেদস, এবং হেক্সাগন কোঅর্ডিনেট মাপার সরঞ্জামের তালিকা করে। এটি 30 ডিজাইন ইঞ্জিনিয়ার এবং 100 টিরও বেশি পেশাদার এবং প্রযুক্তিগত কর্মীদের একটি দলকে রিপোর্ট করে। এই প্রকাশিত সংস্থানগুলি কোম্পানির দ্বারা বর্ণিত সরঞ্জাম এবং কর্মীদের পরিসীমা নির্দেশ করে, যখন একটি পৃথক অর্ডারের জন্য ব্যবহৃত প্রক্রিয়াটি তার প্রকৃত উত্পাদন পরিকল্পনার বিরুদ্ধে নিশ্চিত হওয়া উচিত।
একটি স্থানাঙ্ক পরিমাপ মেশিন জ্যামিতিক বৈশিষ্ট্য পরিদর্শন এবং ইঞ্জিনিয়ারিং অঙ্কন সঙ্গে পরিমাপ অবস্থানের তুলনা করতে ব্যবহার করা যেতে পারে। সহজ মাত্রার জন্য, ক্যালিব্রেটেড গেজ, মাইক্রোমিটার, বোর গেজ, উচ্চতা পরিমাপক, এবং পৃষ্ঠের রুক্ষতা যন্ত্রগুলি উপযুক্ত হতে পারে। পরিদর্শন পদ্ধতি নির্বাচন করা উচিত সহনশীলতা এবং জ্যামিতি পরীক্ষা করা হচ্ছে অনুযায়ী. একটি পরিমাপের ফলাফল তখনই অর্থবহ হয় যখন যন্ত্রটির উপযুক্ত রেজোলিউশন, ক্রমাঙ্কন অবস্থা এবং একটি সংজ্ঞায়িত পরিমাপ পদ্ধতি থাকে।
গুণমানের ডকুমেন্টেশনে আদর্শভাবে একটি উপাদান শংসাপত্র, কঠোরতা প্রতিবেদন যেখানে নির্দিষ্ট করা হয়েছে, সমালোচনামূলক বৈশিষ্ট্যগুলির জন্য মাত্রিক পরিদর্শন ফলাফল এবং অঙ্কনের জন্য প্রয়োজনীয় কোনো বিশেষ প্রক্রিয়ার রেকর্ড অন্তর্ভুক্ত করা উচিত। বারবার অর্ডারের জন্য, অনুমোদিত অঙ্কন এবং পরিদর্শন মানদণ্ড ধরে রাখা ব্যাচগুলির মধ্যে সামঞ্জস্য বজায় রাখতে সহায়তা করে। যদি একটি উপাদান একটি বিদ্যমান অংশ প্রতিস্থাপন করার উদ্দেশ্যে হয়, ক্রেতা মূল অঙ্কন বা একটি যাচাই নমুনা প্রদান এবং পূর্ববর্তী সংশোধন থেকে কোনো পরিবর্তন সনাক্ত করা উচিত.
কিভাবে ক্রেতারা সোর্সিং এবং সমাবেশ ঝুঁকি কমাতে পারেন?
সংগ্রহকারী দলগুলি প্রায়শই ইউনিটের মূল্য এবং বিতরণের সময় দ্বারা ছাঁচের উপাদানগুলির তুলনা করে। এই কারণগুলি গুরুত্বপূর্ণ, তবে তাদের সামঞ্জস্য, পরিদর্শন প্রয়োজনীয়তা এবং উত্পাদন বাধার খরচের বিরুদ্ধে মূল্যায়ন করা উচিত। একটি কম খরচে গাইড কম্পোনেন্ট যা অকালে পরিধান করে সারিবদ্ধকরণের সমস্যা, রক্ষণাবেক্ষণের কাজ এবং প্রত্যাখ্যান করা ঝালাই অংশ হতে পারে। একটি সঠিকভাবে নির্দিষ্ট করা উপাদানের ক্রয় মূল্য বেশি হতে পারে তবে এটি ডাউনটাইম এবং প্রতিস্থাপনের ফ্রিকোয়েন্সি হ্রাস করলে আরও ভাল জীবনচক্র মান অফার করে।
অর্ডার দেওয়ার আগে, নিম্নলিখিত প্রযুক্তিগত পর্যালোচনা পয়েন্টগুলি ব্যবহার করুন:
- ছাঁচের ধরন, প্লেট বিন্যাস এবং মেশিন ইন্টারফেস নিশ্চিত করুন।
- সর্বশেষ অনুমোদিত ছাঁচ সমাবেশ অঙ্কন এবং উপাদান অঙ্কন প্রদান.
- উপাদান গ্রেড, কঠোরতা প্রয়োজনীয়তা, এবং তাপ চিকিত্সা শর্ত সনাক্ত করুন.
- সমালোচনামূলক মাত্রা, জ্যামিতিক সহনশীলতা এবং পৃষ্ঠের রুক্ষতা নির্দিষ্ট করুন।
- উপাদানগুলি অবশ্যই DME, HASCO, FUTABA, বা অন্য মনোনীত মান অনুসরণ করবে কিনা তা নিশ্চিত করুন৷
- বিদ্যমান ছাঁচ অংশ এবং উদ্দেশ্য প্রতিস্থাপন উপাদানগুলির সাথে বিনিময়যোগ্যতা পরীক্ষা করুন।
- পরিদর্শন নথি, প্যাকেজিং, সনাক্তকরণ, এবং ট্রেসেবিলিটি প্রয়োজনীয়তার বিষয়ে সম্মত হন।
- মেশিনিং, তাপ চিকিত্সা, নাকাল, এবং চূড়ান্ত পরিদর্শন সম্পর্কিত ডেলিভারি সময়সূচী পর্যালোচনা করুন।
সরবরাহকারী দ্বারা প্রকাশিত ইনজেকশন ছাঁচ ভিত্তি তথ্য DME, HASCO, এবং FUTABA সামঞ্জস্যের উল্লেখ করে। ক্রেতাদের এখনও নির্দিষ্ট মান সিরিজ এবং প্রয়োজনীয় মাত্রা সনাক্ত করা উচিত। শব্দগুচ্ছ "আন্তর্জাতিক মান" নিজেই যথেষ্ট নয় কারণ বিভিন্ন সিস্টেম বিভিন্ন মাত্রা, ফিট এবং কম্পোনেন্ট কনভেনশন ব্যবহার করতে পারে। আমাদের কারিগরি ক্রয় নথিতে মান, অংশ নম্বর এবং সংশোধন উল্লেখ করা উচিত যেখানেই বিনিময়যোগ্যতা প্রয়োজন।
কাস্টম প্রকল্পগুলির জন্য, Moldburger Mold Industry Co., Ltd. এর অঙ্কন পর্যালোচনা, প্রয়োজনীয় প্লেট এবং উপাদান কনফিগারেশন তৈরি এবং প্রাসঙ্গিক মানের তথ্য প্রদান করার ক্ষমতার উপর মূল্যায়ন করা যেতে পারে। আমাদের কারখানার সমন্বয়কে উৎপাদনের আগে প্রযুক্তিগত প্রশ্নগুলি সমাধান করার উপর ফোকাস করা উচিত, বিশেষ করে যেখানে অর্ডারে অ-মানক মাত্রা বা প্রতিস্থাপন উপাদান অন্তর্ভুক্ত থাকে। একটি পরিষ্কার অনুমোদন প্রক্রিয়া মেশিনিং শুরু হওয়ার পরে পরিহারযোগ্য সংশোধন প্রতিরোধে সহায়তা করে।
উপসংহার
একটি নির্ভুল ইনজেকশন ছাঁচ একটি স্থিতিশীল ছাঁচ বেস এবং মানক উপাদানগুলির একটি সমন্বিত সেটের উপর নির্ভর করে। ক্ল্যাম্পিং প্লেট, ক্যাভিটি এবং কোর প্লেট, সাপোর্ট প্লেট, স্পেসার ব্লক এবং ইজেক্টর হাউজিংগুলি কাঠামোগত ভিত্তি প্রদান করে। গাইড পিলার, বুশিং, ইজেক্টর পিন, হাতা, রিটার্ন পিন, লোকেটিং রিং, স্প্রু বুশিং এবং পরিধানের উপাদানগুলি সঠিক চলাচল এবং নির্ভরযোগ্য অংশ মুক্তি সমর্থন করে। উপাদান নির্বাচন, মাত্রিক নিয়ন্ত্রণ, মেশিনের সামঞ্জস্যতা, এবং পরিদর্শন রেকর্ডগুলি নির্ধারণ করে যে এই উপাদানগুলি উদ্দেশ্য হিসাবে একসাথে কাজ করে কিনা।
মোল্ডবার্গার মোল্ড ইন্ডাস্ট্রি কোং, লি.ছাঁচ-বেস এবং স্ট্যান্ডার্ড-কম্পোনেন্ট সমাধানগুলি প্রকাশিত উপাদানের বৈশিষ্ট্য, মেশিনিং সংস্থান এবং পরিদর্শন সরঞ্জাম দ্বারা সমর্থিত। আপনি যদি একটি নতুন ইনজেকশন ছাঁচ বা সোর্সিং প্রতিস্থাপন উপাদান বিকাশ করছেন, আমাদের দলকে আপনার অঙ্কন, উপাদান প্রয়োজনীয়তা, মেশিনের বিশদ বিবরণ এবং প্রত্যাশিত উত্পাদন শর্তাবলী পাঠান। আপনার টুলিং প্রকল্পের জন্য একটি উপযুক্ত কনফিগারেশন সনাক্ত করতে একটি প্রযুক্তিগত পর্যালোচনা এবং উদ্ধৃতি অনুরোধ করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন: একটি ছাঁচ বেস এবং স্ট্যান্ডার্ড ছাঁচ উপাদান মধ্যে পার্থক্য কি?
উত্তর: একটি ছাঁচের ভিত্তি হল প্লেট এবং সহায়ক উপাদানগুলির কাঠামোগত সমাবেশ যা গহ্বর, কোর, গাইডিং সিস্টেম এবং ইজেকশন মেকানিজমকে ধারণ করে। স্ট্যান্ডার্ড মোল্ড উপাদানগুলি হল সেই সমাবেশের মধ্যে বা তার চারপাশে ইনস্টল করা কার্যকরী অংশ, যেমন গাইড পিলার, গাইড বুশিং, ইজেক্টর পিন, ইজেক্টর হাতা, রিটার্ন পিন, লোকেটিং রিং এবং স্প্রু বুশিং। ছাঁচের ভিত্তি কাঠামোগত সহায়তা প্রদান করে, যখন মানক উপাদানগুলি প্রান্তিককরণ, আন্দোলন, অবস্থান এবং অংশ প্রকাশ নিয়ন্ত্রণ করে। নির্ভরযোগ্য ছাঁচ অপারেশন অর্জনের জন্য উভয়কেই একসাথে নির্দিষ্ট করতে হবে।
প্রশ্ন: স্পষ্টতা ইনজেকশন ছাঁচ ঘাঁটি জন্য সাধারণত কোন ইস্পাত ব্যবহার করা হয়?
A: P20 এবং 1.2311 প্রাক-কঠিন ইস্পাত সাধারণত সাধারণ-উদ্দেশ্য ছাঁচ-বেস প্লেটগুলির জন্য ব্যবহৃত হয় কারণ তারা মেশিনযোগ্যতা এবং যান্ত্রিক কর্মক্ষমতার একটি ব্যবহারিক সমন্বয় অফার করে। আবেদন অনুযায়ী অন্যান্য গ্রেড নির্বাচন করা যেতে পারে. উদাহরণস্বরূপ, 4140 শক্তি এবং দৃঢ়তার সাথে, তাপ প্রতিরোধের সাথে H13, জারা প্রতিরোধের সাথে স্টেইনলেস স্টীল এবং প্রভাব প্রতিরোধের সাথে S7 যুক্ত। চূড়ান্ত পছন্দ ছাঁচ গঠন, রজন, অপারেটিং তাপমাত্রা, পরিধান শর্ত, প্রয়োজনীয় কঠোরতা, এবং সরবরাহকারীর উপাদান ডকুমেন্টেশন বিবেচনা করা উচিত।
প্রশ্নঃ কেন গাইড পিলার এবং বুশিংগুলি ইনজেকশন ছাঁচের নির্ভুলতায় গুরুত্বপূর্ণ?
উত্তর: গাইড পিলার এবং বুশিং দুটি ছাঁচের অর্ধাংশের আপেক্ষিক অবস্থান নিয়ন্ত্রণ করে যখন ছাঁচটি খোলে এবং বন্ধ হয়। সঠিকভাবে মিলিত উপাদানগুলি গহ্বর এবং কোরকে উদ্দেশ্যযুক্ত অবস্থানে মিলিত হতে সাহায্য করে, অবাঞ্ছিত আন্দোলন হ্রাস করে এবং বিভাজন পৃষ্ঠগুলিকে রক্ষা করে। তাদের ব্যাস, সোজাতা, ফিট, কঠোরতা, পৃষ্ঠের ফিনিস এবং তৈলাক্তকরণের প্রয়োজনীয়তাগুলি কার্যক্ষমতাকে প্রভাবিত করে। অত্যধিক ক্লিয়ারেন্স মিসলাইনমেন্টে অবদান রাখতে পারে, যখন অতিরিক্ত টাইট ফিট বারবার অপারেশনের সময় ঘর্ষণ, স্কোরিং বা খিঁচুনি হতে পারে।
প্রশ্ন: প্লাস্টিকের ইনজেকশন ছাঁচের জন্য ইজেক্টর পিনগুলি কীভাবে নির্বাচন করা উচিত?
উত্তর: ইজেক্টর পিনগুলিকে ছাঁচ করা অংশের জ্যামিতি, প্রাচীরের বেধ, উপাদানের সংকোচন, খসড়া এবং প্রত্যাশিত ইজেকশন প্রতিরোধের ভিত্তিতে নির্বাচন করা উচিত। তাদের যোগাযোগের অবস্থানগুলি দৃশ্যমান চিহ্ন বা আংশিক বিকৃতি না করেই মুক্তি শক্তি বিতরণ করা উচিত। পিনের ব্যাস, দৈর্ঘ্য, মাথার স্টাইল, টিপের জ্যামিতি, কঠোরতা এবং ইজেক্টর প্লেটের মধ্যে ফিট করা ছাঁচের অঙ্কনের বিপরীতে পরীক্ষা করা উচিত। ইজেক্টর হাতা নলাকার বস বা কোর পিনের আশেপাশে আরও উপযুক্ত হতে পারে যেখানে আশেপাশের যোগাযোগের পৃষ্ঠের প্রয়োজন হয়।
প্রশ্ন: কাস্টমাইজড মোল্ড বেস অর্ডার করার সময় ক্রেতাদের কি তথ্য প্রদান করা উচিত?
উত্তর: ক্রেতাদের সর্বশেষ ছাঁচ সমাবেশ অঙ্কন, প্লেট মাত্রা, মেশিন মডেল, টাই-বার ব্যবধান, প্ল্যাটেনের বিশদ, লোকেটিং রিং এবং মাউন্টিং প্রয়োজনীয়তা, ইজেক্টর ইন্টারফেস, গহ্বর বিন্যাস, রজন প্রকার এবং প্রত্যাশিত উত্পাদন শর্ত সরবরাহ করা উচিত। অর্ডারে উপাদানের গ্রেড, কঠোরতা, সমালোচনামূলক সহনশীলতা, পৃষ্ঠের সমাপ্তি, প্রযোজ্য মান এবং প্রয়োজনীয় পরিদর্শন নথিও উল্লেখ করা উচিত। উদ্ধৃতির আগে এই তথ্য সরবরাহ করা নির্মাতাকে সামঞ্জস্যের মূল্যায়ন করতে, বিশেষ মেশিনের প্রয়োজনীয়তা সনাক্ত করতে এবং মাত্রিক বা সমাবেশ সমস্যার ঝুঁকি কমাতে সহায়তা করে।
অনুসন্ধান পাঠান


X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি